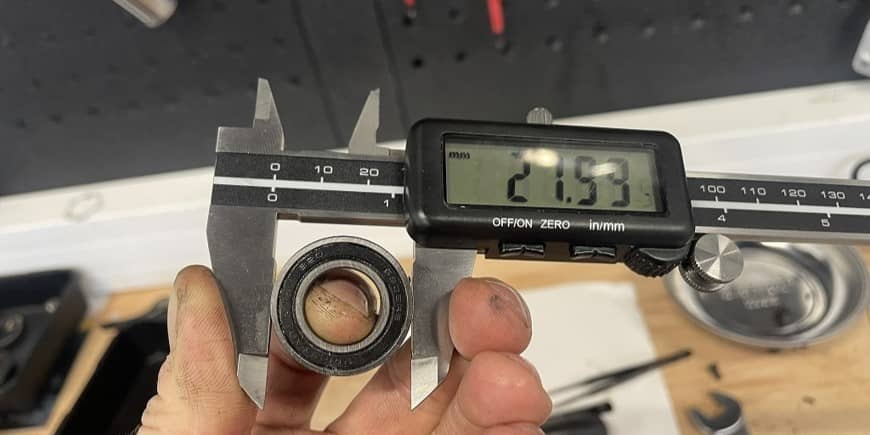


To jeden z dłuższych tekstów, jakie udało mi się opracować. Mnogość informacji może na początku trochę przerażać, szczególnie jeśli jesteś początkującym mechanikiem. Nie przejmuj się jednak – nie od razu Rzym zbudowano.
Zagadnienie tolerancji warsztatowej, mimo że brzmi bardzo technicznie, w praktyce będziesz wykorzystywać bardzo często, czasem nawet nieświadomie. Za każdym razem, gdy oceniasz luz łożyska, sprawdzasz bicie koła, mierzysz średnicę elementu albo zastanawiasz się, dlaczego dwie części teoretycznie do siebie pasujące nie chcą ze sobą współpracować, w pewnym sensie poruszasz się właśnie w świecie tolerancji.
Nie chodzi więc o to, żeby zapamiętać wszystkie wartości, normy i zakresy przedstawione w tym artykule. Ważniejsze jest zrozumienie samej zasady. Jeżeli kiedyś pojawi się problem z dopasowaniem elementów w rowerze, będziesz wiedział/a, czego szukać, co zmierzyć i gdzie znaleźć właściwe informacje. I kto w tej sytuacji skopał sprawę, np. producent ramy czy producent łożyska.
Co ciekawe, podczas zbierania materiałów do tego artykułu sam dowiedziałem się wielu nowych rzeczy. I właśnie to jest jedna z największych zalet mechaniki rowerowej – nawet po wielu latach pracy nadal trafiają się przypadki, które zmuszają do ponownego sięgnięcia do dokumentacji, norm, pomiarów i zastanowienia się nad tym, dlaczego dany element zachowuje się właśnie w taki sposób.
Sam pomysł na ten temat pojawił się po zgłoszeniu klienta, który był święcie przekonany, że rama w jego nowo zakupionym rowerze została źle pospawana. Jako punkty odniesienia przyjął położenie opon względem ramy. Różnice były widoczne, więc na pierwszy rzut oka jego podejrzenia wydawały się uzasadnione. Podczas wstępnej diagnostyki rzeczywiście dało się zauważyć pewne odstępstwa. Jednak kiedy zacząłem wykonywać pomiary i sprawdzać geometrię w odpowiednich punktach odniesienia, okazało się, że sama rama mieściła się w dopuszczalnym zakresie tolerancji.
Ostatecznie źródło problemu znajdowało się gdzie indziej. Klient wcześniej zdejmował tylne koło, a następnie zamontował je nieprawidłowo. Koło nie znalazło się więc dokładnie w pozycji przewidzianej przez konstrukcję ramy. To właśnie jego ustawienie stworzyło wrażenie, że rama jest krzywa.
Ten przypadek bardzo dobrze pokazuje, dlaczego przy diagnostyce roweru nie wystarczy spojrzeć na jeden element i wyciągnąć wniosek na podstawie tego, co widzimy. Trzeba wiedzieć, co jest właściwym punktem odniesienia, co należy zmierzyć oraz jakie odchylenie jest jeszcze dopuszczalne.
Spis treści
W serwisie rowerowym „tolerancja warsztatowa” nie jest jedną, uniwersalną wartością w rodzaju ±0,1 mm. Najbezpieczniej rozumieć ją jako praktyczne kryterium akceptacji, za pomocą którego mechanik rozstrzyga, czy wymiar, luz, bicie, ustawienie albo stan zużycia części jest jeszcze dopuszczalny, wymaga regulacji, lub oznacza konieczność wymiany. Kryterium powinno w pierwszej kolejności wynikać z dokumentacji konkretnego producenta, a dopiero przy jej braku z norm, profesjonalnych procedur serwisowych, pomiaru porównawczego i oceny funkcjonalnej. ISO 286 formalizuje system tolerancji wymiarów liniowych, natomiast ISO 4210 dotyczy wymagań bezpieczeństwa, konstrukcji, montażu i badań rowerów – nie jest katalogiem uniwersalnych tolerancji serwisowych.
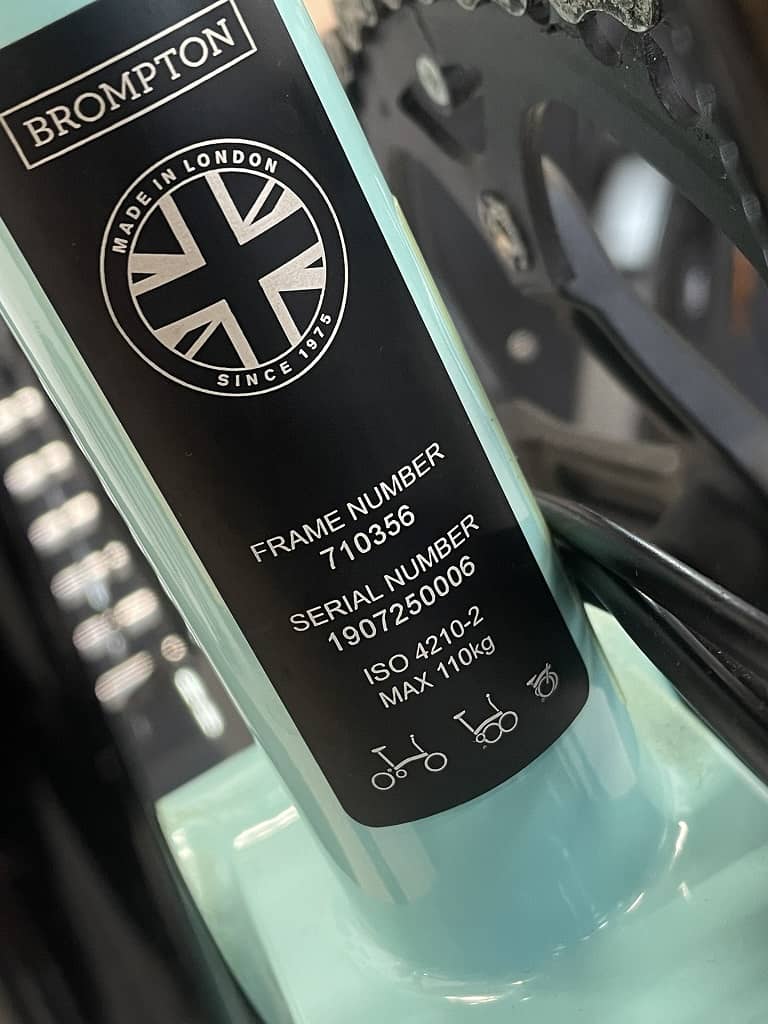
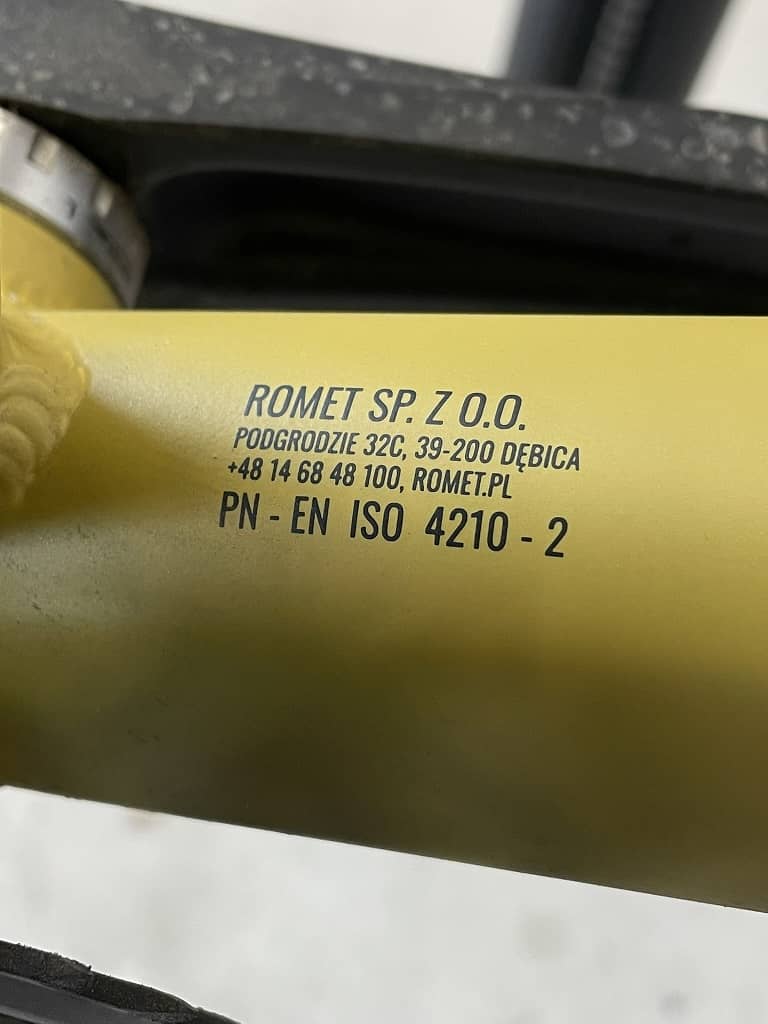
To rozróżnienie jest ważne, ponieważ w polskiej praktyce obróbkowej określenie „tolerancja warsztatowa” bywa używane również w innym znaczeniu: jako domyślna tolerancja wymiaru, któremu konstruktor nie przypisał osobnej tolerancji, często opisywana w materiałach branżowych przez odwołanie do klas IT. Nie należy przenosić takiej zasady automatycznie na serwis rowerowy. Rower jest zespołem współpracujących części wielu producentów, a producent komponentu może określić własny zakres tolerancji lub granicę zużycia.
Najważniejszy wniosek dla warsztatu brzmi:
Dokładność ma największe znaczenie tam, gdzie niewielki błąd zmienia geometrię współpracujących części, napięcie łożyska, położenie koła albo skuteczność układu bezpieczeństwa.
Dlatego różnica 0,2-0,5 mm może być istotna przy ustawieniu hamulca, przerzutki, haków koła czy powierzchni łożyskowych, podczas gdy identyczna odchyłka może być całkowicie nieistotna przy ustawieniu dzwonka na kierownicy. Eksperci z Park Tool wręcz podkreślają, że rama nie musi być „idealnie” wyrównana, aby działać prawidłowo, i nie powinna być prostowana tylko dlatego, że narzędzie wykazało niewielką niedoskonałość bez objawów funkcjonalnych.
| Rodzaj wartości | Co oznacza | Przykład |
|---|---|---|
| Tolerancja wymiarowa | dopuszczalne odchylenie od wymiaru nominalnego | średnica gniazda łożyska według dokumentacji producenta |
| Zakres regulacji / montażu | przedział, w którym układ ma być ustawiony | wysokość wybranych przednich przerzutek Shimano: 1-3 mm nad zębami tarczy |
| Granica serwisowa | próg zużycia, po którego przekroczeniu część należy wycofać | tarcza Shimano: nie używać przy grubości ≤1,5 mm |
| Kryterium funkcjonalne | brak liczby; wymagane jest określone zachowanie | piasta: brak wyczuwalnego luzu po zamontowaniu koła i prawidłowe obracanie się |
To właśnie pomylenie tych czterech kategorii jest częstym źródłem błędów. 1,5 mm tarczy hamulcowej nie jest „tolerancją produkcyjną” tarczy, lecz granicą zużycia, a 0,5 mm bicia bocznego obręczy jest ogólną wskazówką warsztatową, a nie obowiązującym wszystkie koła limitem producenta.
Co naprawdę oznacza tolerancja warsztatowa w rowerze?
Tolerancja projektowa a tolerancja warsztatowa
Tolerancja projektowa powstaje przed wyprodukowaniem części. Konstruktor określa wymiar nominalny oraz dopuszczalne odchyłki tak, aby po złożeniu wszystkie części współpracowały: osie pasowały do łożyska, miska suportu do mufy suportu, łożysko sterów do gniazda, a oś zachowała odpowiedni luz lub wcisk. System klas tolerancji ISO opisany w ISO 286 służy właśnie do formalnego określania takich pasowań i tolerancji wymiarów liniowych.
Tolerancja warsztatowa pojawia się natomiast podczas montażu i serwisowania. Mechanik nie projektuje gniazda suportu od nowa – musi odpowiedzieć na inne pytania:
- czy istniejąca część mieści się jeszcze w dopuszczalnym zakresie;
- czy powierzchnie są wystarczająco równoległe i współosiowe;
- czy luz jest prawidłowy po obciążeniu elementu;
- czy bicie powoduje problem funkcjonalny;
- czy zużycie przekroczyło granicę serwisową;
- czy wynik pomiaru jest na tyle wiarygodny, aby na jego podstawie podjąć decyzję.
To podejście jest zgodne z charakterem dokumentacji serwisowej producentów. Shimano podaje na przykład określone minimalne grubości tarcz i klocków, zakresy montażu przerzutek czy momenty dokręcania, a Park Tool stosuje konkretne warsztatowe kryteria do centrowania kół, ustawiania haków i kontroli ram.
*warto zapoznać się z dokumentacją Shimano https://si.shimano.com/pl/. Zawiera wszystkie produkty producenta.
Nie każda liczba musi być jak najmniejsza
Jednym z najbardziej szkodliwych sposobów myślenia w warsztacie jest:
Skoro mogę ustawić dokładniej, to dokładniej zawsze znaczy lepiej.
Nie zawsze.
Eksperci Park Tool traktuje jako ogólną wskazówkę warsztatową bicie boczne obręczy nie większe niż około 0,5 mm i promieniowe nie większe niż około 1 mm, ale jednocześnie zwracają uwagę, że stan koła zależy również od wycentrowania względem osi i odpowiedniego napięcia szprych. Próba uzyskania niemal zerowego wskazania za wszelką cenę może więc pogorszyć inny parametr, szczególnie gdy sama obręcz jest trwale odkształcona. Mocno wygięte obręcze nie należy „prostować” wyłącznie napięciem szprych. Czasami trzeba pogodzić się z tym, że obręcz nadaje się tylko do wymiany. Obręcze wielokomorowe raz pogięte są już trwale odkształcone. Nawet jeśli uda Ci się ją „podprostować” to już nie będzie to samo.
Podobnie rama nie musi mieć matematycznie idealnej symetrii. Według Park Tool przy kontroli tylnego trójkąta narzędziem FAI-2 uznaje za ogólną praktykę różnicę rzędu 1-2 mm i wyraźnie zaznacza, że rower może prawidłowo funkcjonować nawet przy większej wartości; ostateczną wartość należy sprawdzić u producenta ramy.
Osobiście przyznaje, że narzędzia typu FAI-2 średnio sprawdzają się we współczesnych konstrukcjach ram. Nie korzystam z nich, robimy to po „swojemu” 😉
Dobrze wykonany serwis nie polega więc na „zerowaniu wszystkiego”, lecz na osiągnięciu właściwej dokładności w odpowiednim miejscu.
| Doskonałość równa się nieskończoność. Zawsze można coś poprawić, ale czy warto. Pamiętaj o tym. |
Pięć pytań, które powinny poprzedzać pomiar
Przed sięgnięciem po narzędzie pomiarowe warto ustalić:
| Pytanie | Dlaczego jest ważne |
|---|---|
| Czy producent podaje konkretną wartość? | specyfikacja danego komponentu ma pierwszeństwo przed ogólną praktyką |
| Czy mierzona wartość jest limitem zużycia, zakresem montażu czy tolerancją? | te wartości interpretuje się inaczej |
| Czy pomiar wykonywany jest w warunkach pracy części? | np. luz piasty QR zmienia się po zaciśnięciu koła |
| Czy narzędzie jest wystarczająco dokładne? | wynik 1,50 mm nie powinien być rozstrzygany linijką z podziałką 1 mm |
| Jaki jest skutek przekroczenia? | inna decyzja jest właściwa dla ozdobnego błotnika, inna dla hamulca lub kierownicy karbonowej vs mostek |
Ta ostatnia zasada jest najważniejsza. Tolerancja powinna być powiązana z ryzykiem, a nie z ambicją mechanika.
Gdzie dokładność ma największe znaczenie?
Poniższa tabela zawiera wartości, które można realnie wykorzystać w pracy warsztatowej. Trzeba jednak zwrócić uwagę na kolumnę „charakter wartości”: część liczb pochodzi bezpośrednio od producenta komponentu, część jest ogólnym kryterium warsztatowym, a w wielu miejscach nie istnieje jedna uniwersalna liczba i właściwym kryterium pozostaje instrukcja konkretnego systemu.
Typowe tolerancje i kryteria krytyczne
| Obszar | Orientacyjna wartość / kryterium | Charakter wartości | Co mierzymy | Znaczenie przekroczenia | Wpływ |
|---|---|---|---|---|---|
| Bicie boczne obręczy | ≤ ok. 0,5 mm | ogólna wskazówka warsztatowa | max-min. położenia obręczy podczas obrotu | ocieranie hamulca szczękowego, pogorszenie prowadzenia, nierówne napięcia przy niewłaściwej korekcie | komfort / działanie; w dużym odchyleniu również bezpieczeństwo i psychika użytkownika 😉 |
| Bicie promieniowe obręczy tzw. góra – dół. | ≤ ok. 1,0 mm | ogólna wskazówka warsztatowa | odchylenie promieniowe obręczy | „podbijanie” koła; przy uszkodzonej obręczy dalsze centrowanie napięciem może być niewłaściwe | komfort / trwałość |
| Centryczność koła | koło centralnie względem osi roweru; brak uniwersalnej wartości mm | kryterium funkcjonalne | położenie obręczy względem płaszczyzny środkowej piasty | koło stoi niesymetrycznie w ramie, pogorszenie prowadzenia | działanie / bezpieczeństwo |
| Hak tylnej przerzutki | < ok. 2 mm różnicy przy obręczy | warsztatowa procedura | położenie haka w kilku kierunkach | złe indeksowanie, poprawna zmiana na części kasety i błędna na pozostałych przełożeniach | działanie |
| Szerokość ramy względem piasty | różnica ok. 1–2 mm jako ogólna praktyka | orientacyjne | OLD (Locknut-to-Locknut Distance) piasty vs odległość między hakami | trudny montaż koła, naprężanie ramy/osi | trwałość / montaż i bezpieczeństwo w pewnych sytuacjach |
| Piasta na łożyskach kulkowych | po zamocowaniu koła: brak wyczuwalnego luzu; dla QR przed zaciskiem niewielki luz może być prawidłowy | kryterium funkcjonalne | ruch osiowy / poprzeczny | za luźno: stuki i ruch koła; za ciasno: nadmierny docisk i zużycie bieżni | trwałość / działanie |
| Piasta na łożyska maszynowych | brak uniwersalnego luzu serwisowego; zużyte łożyska po prostu wymienia się | konstrukcja zależna od systemu | luz i płynność obrotu | bicie koła / tarczy hamulcowej, hałas, zużycie | działanie |
| Tarcza Shimano – grubość 1,75 mm | >1,5 mm; przy ≤1,5 mm wymieniamy | granica zużycia producenta | grubość powierzchni hamowania | za mała masa i sztywność tarczy, komponent poza limitem producenta | bezpieczeństwo krytyczne |
| Tarcza SRAM – grubość 1,85 mm | minimum 1,55 mm | granica zużycia producenta | grubość powierzchni hamowania | j/w, wymiana po osiągnięciu minimum | bezpieczeństwo krytyczne |
| Tarcza SRAM – grubość 2,0 mm | minimum 1,7 mm | granica producenta | grubość powierzchni hamowania | jw. | bezpieczeństwo krytyczne |
| Okładziny hamulcowe Shimano | nie używać przy grubości ≤0,5 mm według wskazanej dokumentacji | granica producenta | pozostałą grubość materiału | komponent poza granicą bezpieczeństwa | bezpieczeństwo krytyczne |
| Bicie tarczy | brak uniwersalnej liczby dla wszystkich tarcz | kryterium funkcjonalne | TIR tarczy względem zacisku | cykliczne ocieranie, problem z centrowaniem; mocno wygiętą tarczę należy wymienić | działanie / bezpieczeństwo |
| Przerzutka przednia Shimano – wysokość | 1-3 mm nad najwyższymi zębami dużej tarczy w korbie | modelowo określony zakres montażu | wysokość wózka | utrata precyzji zmiany biegów / ryzyko kontaktu | działanie |
| Suport – współosiowość i równoległość powierzchni | wartość uniwersalna: nieokreślona | zależna od systemu ramy / BB | osie gniazd i powierzchnie oporowe | niesymetryczne obciążanie łożysk, problemy z montażem; SRAM wymaga oczyszczenia i właściwego przygotowania mufy | trwałość / działanie |
| Gwintowany suport (tzw. BSA) Shimano – moment dokręcania | 35–50 N·m dla wskazanych modeli | zakres procesu montażowego, nie tolerancja wymiarowa | moment dokręcenia | zbyt mały: możliwość poluzowania, skrzypienia; zbyt duży: ryzyko uszkodzenia | trwałość / bezpieczeństwo |
| Powierzchnie główki ramy / sterów | równoległe powierzchnie, prawidłowo obrobione gniazda; | geometryczne kryterium montażowe | prostopadłość/osiowość | nierównomierna praca łożysk, „wiązanie” sterów | bezpieczeństwo / prowadzenie |
| Luz sterów | brak wyczuwalnego luzu i swobodny obrót; brak uniwersalnej wartości mm | funkcjonalne | ruch pod obciążeniem i obrót | stuki i ruch widelca albo nadmiernie ściśnięte łożyska i ciężkie sterowanie | bezpieczeństwo |
Najważniejsza zasada korzystania z tabeli: powyższe wartości należy traktować jako użyteczne kryteria warsztatowe, natomiast wartość z dokumentacji Shimano, SRAM, producenta ramy, piasty lub widelca dla konkretnego modelu ma pierwszeństwo. Sam ISO 4210 opisuje wymagania bezpieczeństwa i metody badań dla m.in. hamulców, ram, widelców, kół oraz układu pedałowego, ale nie zastępuje instrukcji serwisowej konkretnego komponentu.
TIR to skrót od Total Indicator Reading — w praktyce warsztatowej oznacza całkowitą różnicę wskazań czujnika pomiarowego między największym a najmniejszym wychyleniem mierzonego elementu.
Dlaczego łożyska są wyjątkowo wrażliwe
Łożysko można potraktować jak układ, w którym bardzo małe przemieszczenie decyduje o całkowicie innym stanie pracy.
W piaście z osią QR szczególnie łatwo popełnić błąd, ponieważ zaciskanie koła nieco ugina drążoną oś i zwiększa obciążenie łożyska. Dlatego zalecam, aby regulację oceniać w stanie zamontowanym: po zamocowaniu koła nie powinno być stuków ani luzu, choć po wyjęciu koła niewielki luz osi może być prawidłowy. Próba uzyskania „idealnego braku luzu” może zakończyć się zbyt ciasną regulacją po zaciśnięciu QR.
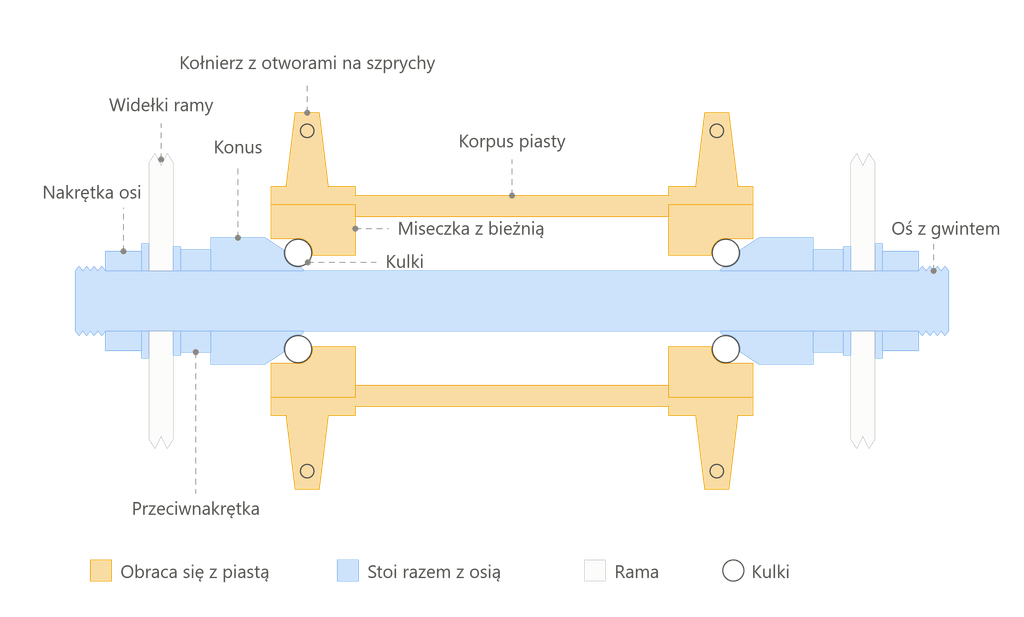
| Za mocne skręcenie | Za słabe skręcenie |
|---|---|
| ruch obręczy/tarczy | duże obciążenie wstępne |
| wyczuwalny stuk | cięższa praca |
| zmiana położenia koła | szybsze zużycie bieżni w piaście i konusów |
To dobry przykład, dlaczego pomiar bez znajomości warunków pracy może być dokładny liczbowo, a błędny technicznie.
Koło: bicie to nie wszystko
Prawidłowa budowa koła powinno cechować się brakiem bicia bocznego, bicia promieniowego, wycentrowaniem obręczy względem osi piasty oraz co kluczowe napięcie szprych. To bardzo ważne. Koło z biciem 0,2 mm, ale skrajnie nierównymi napięciami szprych, nie jest automatycznie lepszą naprawą niż koło z biciem 0,4 mm i prawidłowym rozkładem napięć.
| Od jednego z mechaników DT Swiss usłyszałem, że w sytuacji kiedy miałby wybrać centrowanie lub naciąg szprych mając niewiele czasu między sesjami treningowymi, wybrałby poprawny naciąg szprych. |
Suport: ważniejsze od samej szerokości mogą być osie i powierzchnie
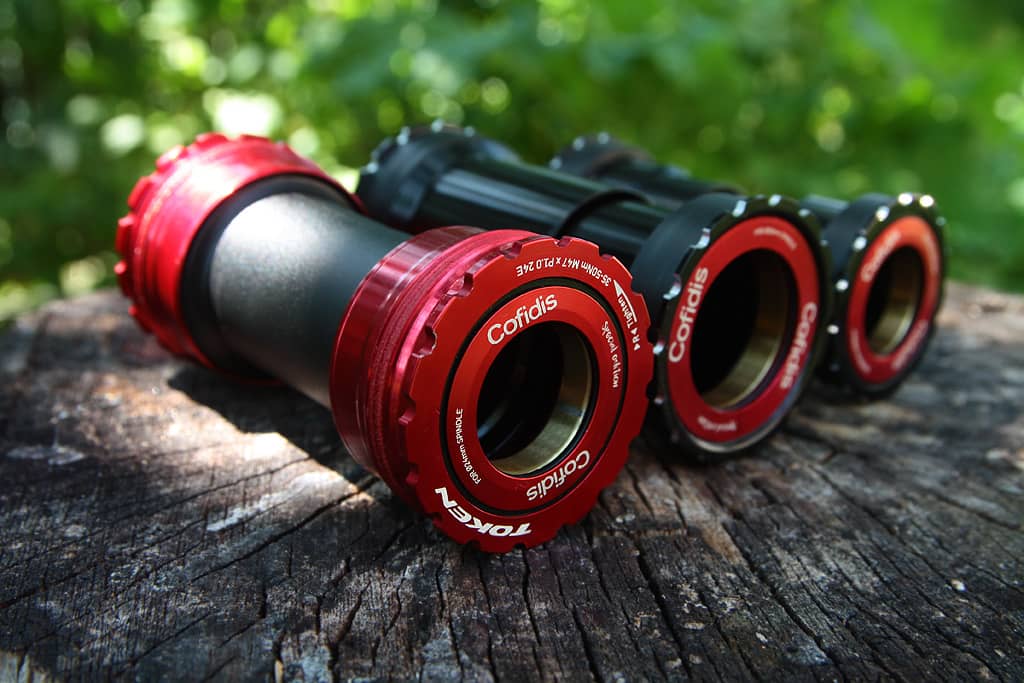
W przypadku suportu kuszące jest zmierzenie suwmiarką szerokości mufy i uznanie sprawy za zakończoną. Tymczasem dla trwałości łożysk równie istotne mogą być: współosiowość obu stron, stan gwintu albo gniazda press-fit, równoległość powierzchni oporowych, brak farby i zadziorów oraz właściwy montaż misek. SRAM w instrukcji montażowej wymaga przygotowania powierzchni mufy, usunięcia zanieczyszczeń, farby i zadziorów oraz zaleca profesjonalne planowanie powierzchni w razie potrzeby; dla press-fit wymaga użycia odpowiedniej prasy i prowadzenia elementów równolegle.
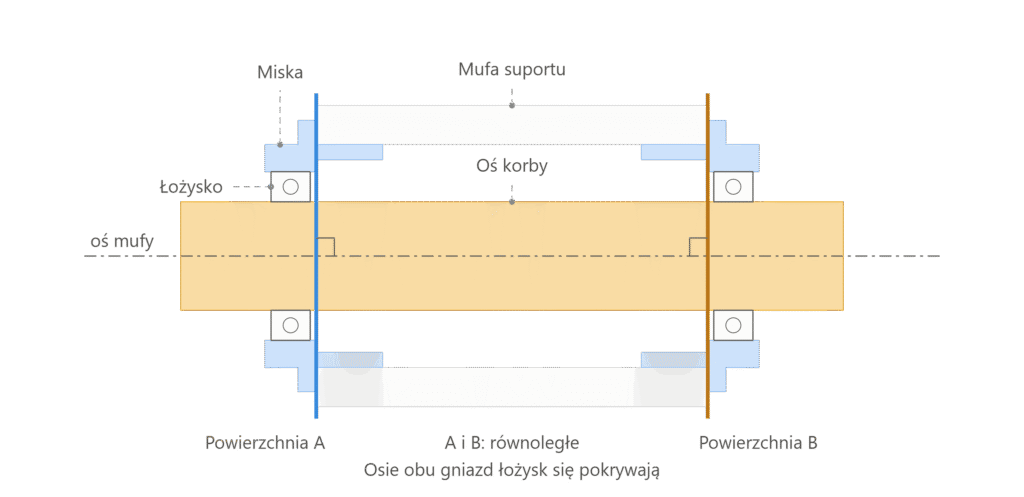
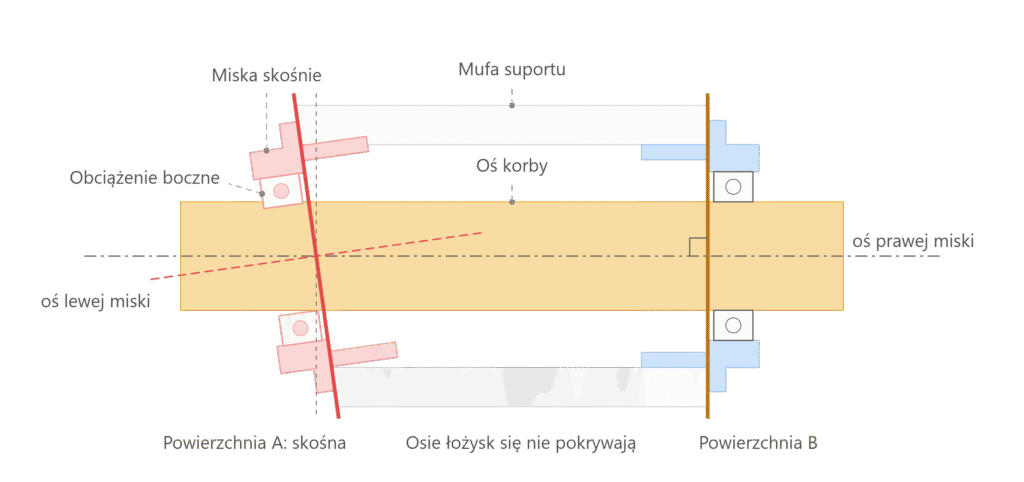
Rysunek jest uproszczony, a kąt przekoszenia mocno przesadzony, ale dzięki temu wyraźnie widać W prawdziwej ramie błędy to ułamki stopnia, czyli dziesiąte części milimetra na gnieździe. Gołym okiem tego nie zobaczysz, ale to wystarcza, żeby zniszczyć łożysko. Dlatego zalecenia producentów, w tym SRAM, żeby przygotować powierzchnie i w razie potrzeby zlecić planowanie, nie są przesadną ostrożnością.
Stery: prostopadłość może być ważniejsza niż „brak luzu na sterach”
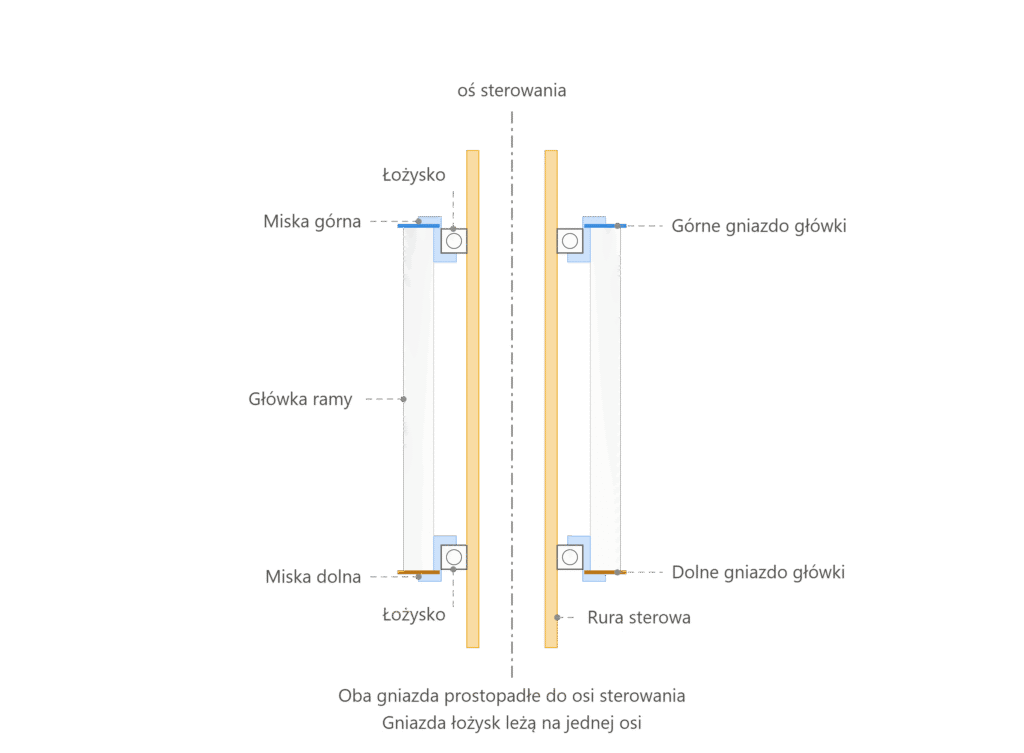
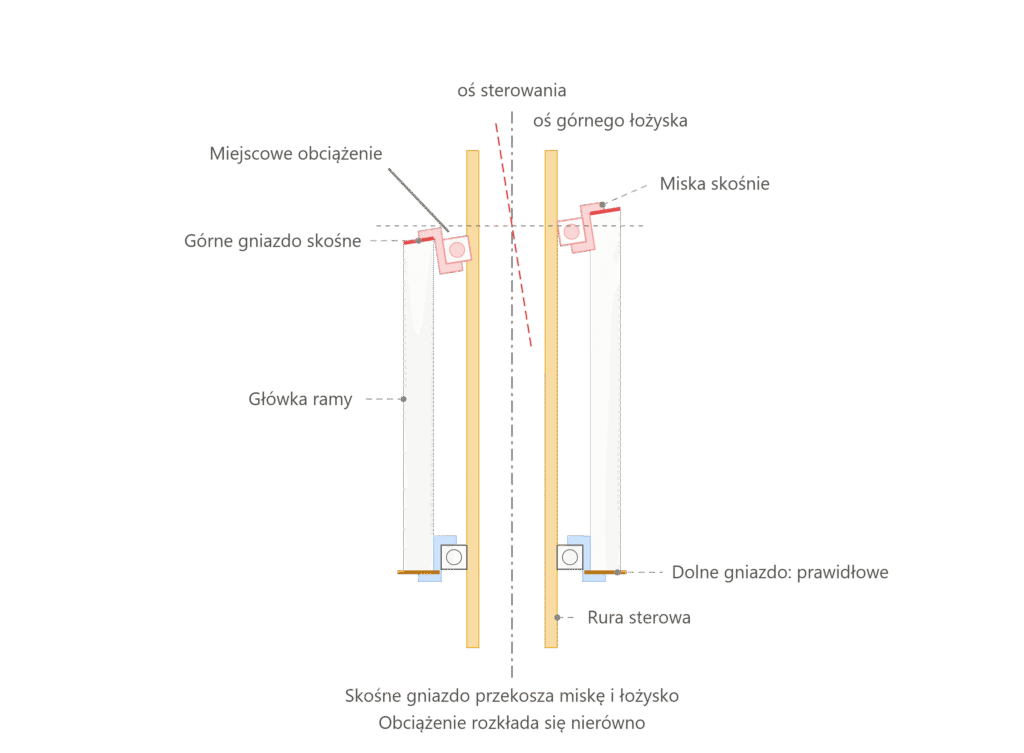
Eksperci wskazują, że przy przygotowaniu główki ramy powierzchnie powinny być odpowiednio obrobione, a nieprawidłowe powierzchnie mogą powodować przekoszenie łożysk. Do takich prac stosuje się narzędzia planujące np. HTR-1B oraz narzędzia do przygotowania bieżni widelca. Średnice narzędzi są zależne od standardu sterów – nie są uniwersalną „tolerancją sterów”.
Hamulce: tutaj granica jest granicą
W hamulcach nie warto tworzyć własnych „warsztatowych wyjątków”. Dla przykładu Shimano w dokumentacji hydraulicznych hamulców tarczowych nakazuje zaprzestać używania tarczy, gdy ma ona 1,5 mm lub mniej, oraz klocków po osiągnięciu wskazanej granicy 0,5 mm. Dokumentacja ostrzega także przed używaniem tarczy pękniętej, zdeformowanej lub zwichrowanej. W rzeczywistości producent jedno a my drugie i często na serwis mamy rowery już dawno powinny wymieć wspomniane komponenty.
SRAM używa innych progów dla swoich tarcz: w dokumentacji serwisowej podaje m.in. 1,55 mm dla tarcz o nominalnej grubości 1,85 mm oraz 1,7 mm dla tarcz 2,0 mm. To doskonale pokazuje, dlaczego zasada „wszystkie tarcze wymieniamy przy 1,5 mm” byłaby błędna.
Bicie tarczy jest jeszcze lepszym przykładem braku uniwersalnej wartości. Park Tool opisuje kontrolę za pomocą przyrządu np. Shimano TL-RD11, a dla bardziej precyzyjnego pomiaru za pomocą czujnika zegarowego; równocześnie wskazuje, że pozorne bicie lub ocieranie może mieć źródło w luzie łożyska piasty, nieprawidłowo osadzonym kole, źle ustawionym zacisku, nierównych powierzchniach mocowania albo problemach z tłoczkami.
To oznacza, że prostowanie tarczy przed sprawdzeniem luzu piasty jest błędem diagnostycznym.
Przerzutka: pół milimetra może decydować o jakości działania
Współczesne napędy wielorzędowe są dobrym przykładem układu, w którym niewielki błąd geometrii powtarza się na całej szerokości kasety. Na przykładzie narzędzia od Park Tool DAG-3 zaleca się sprawdzanie haka przerzutki względem kilku punktów na obręczy lub tego samego punktu obręczy po obrocie jeśli obręcz nie jest prosta. Za prawidłowy ogólny wynik przyjmuje sie różnicę mniejszą niż około 3 mm przy obręczy. Jest to wartość odczytywana na dużym promieniu koła, a nie „3 mm krzywizny haka przy gwincie”.
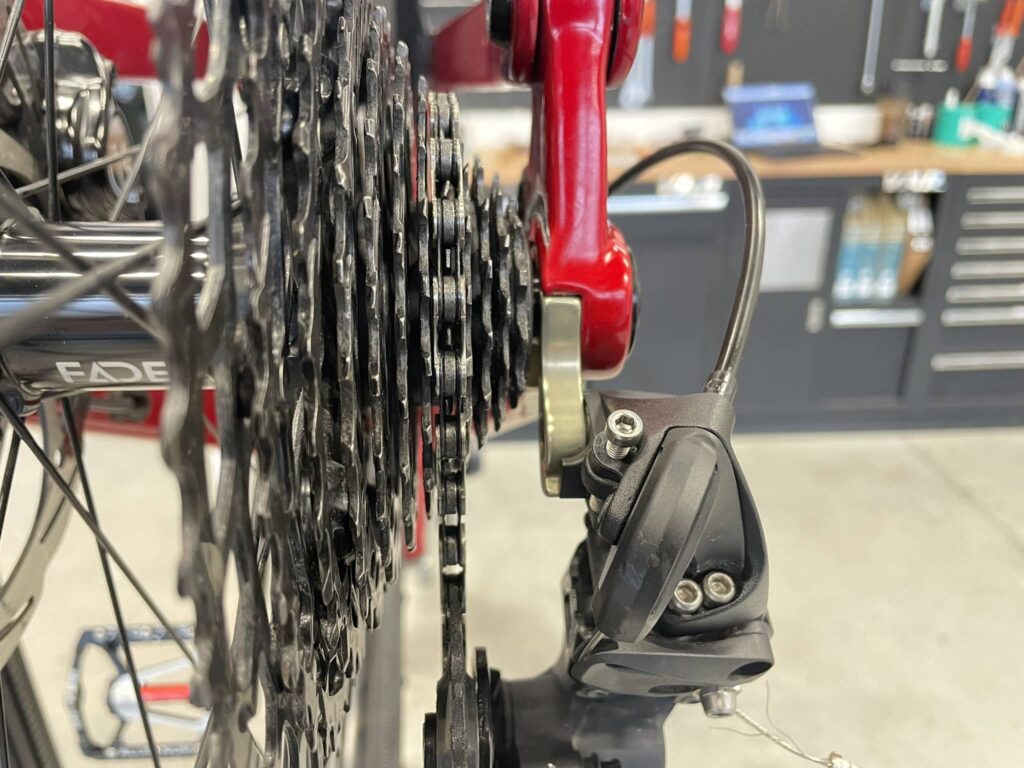
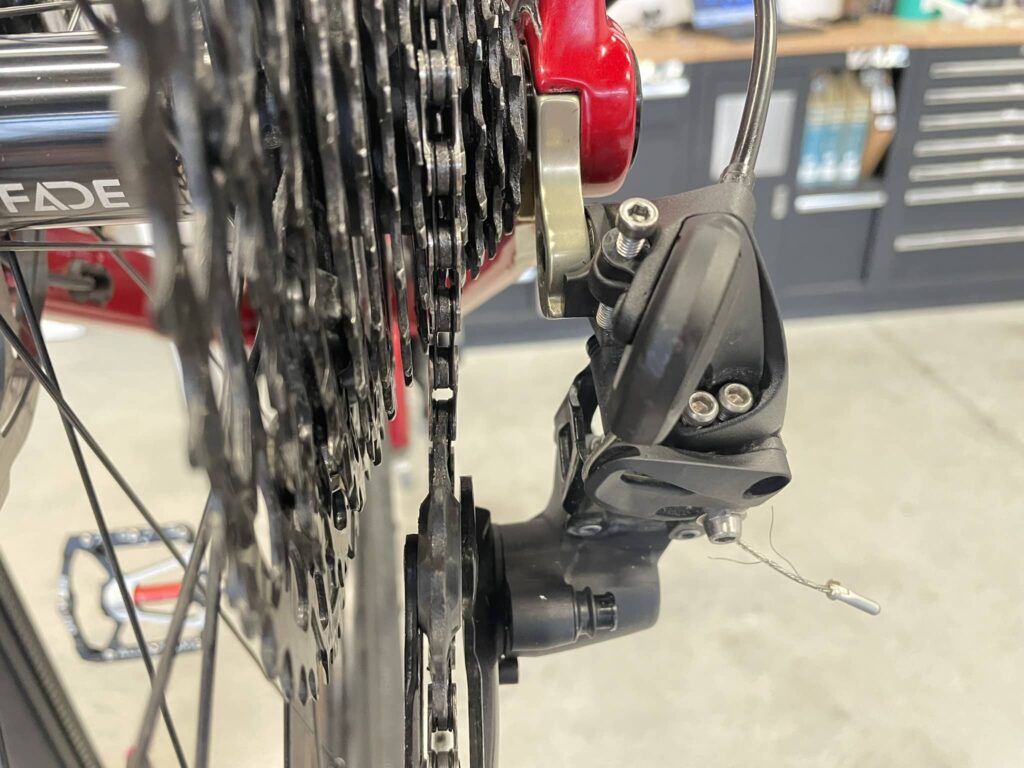
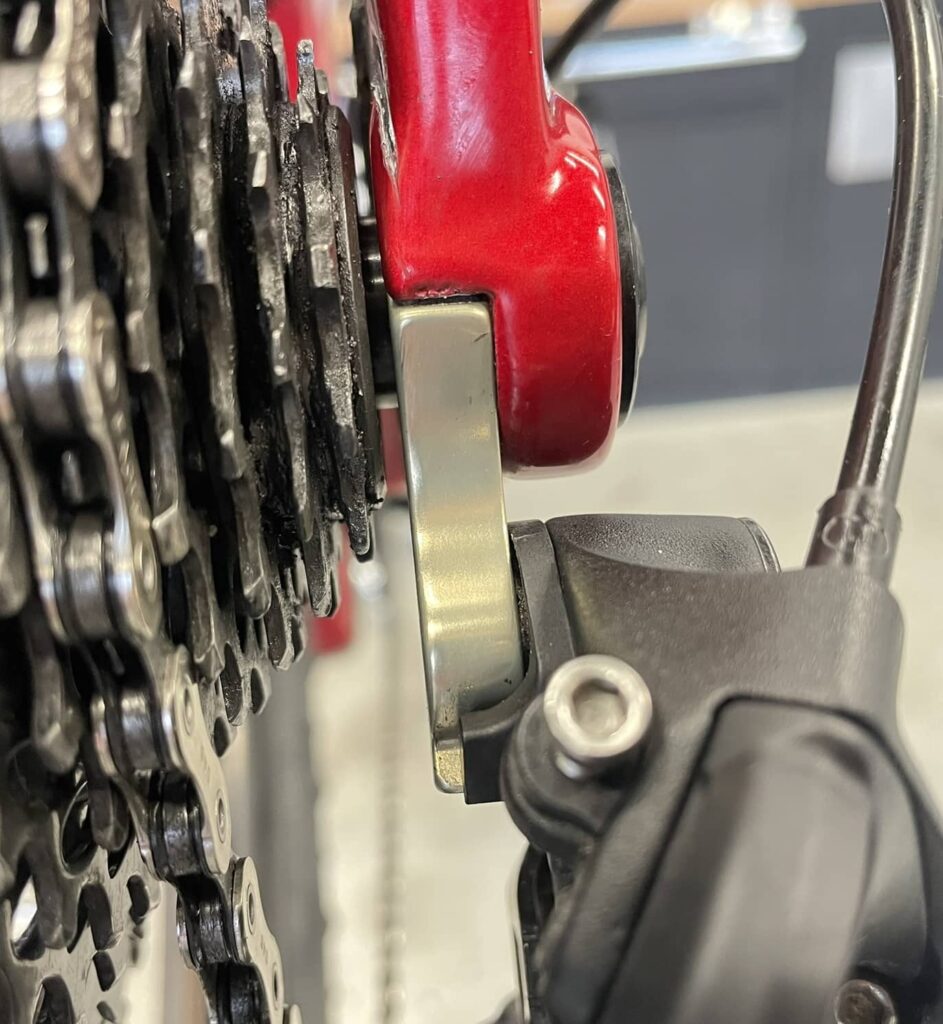
Shimano natomiast w konkretnych instrukcjach przedniej przerzutki podaje wysokość 1-3 mm nad dużą tarczą oraz precyzuje położenie płyty względem tarczy. Producent pokazuje to bezpośrednio na rysunku montażowym.
W praktyce mechanik nie powinien próbować uzyskać „dokładnie 2,000 mm”. Jeżeli producent zezwala na 1-3 mm, liczy się ustawienie w dopuszczalnym oknie i poprawny test wszystkich przełożeń. Precyzja jest środkiem do poprawnego działania, nie celem samym w sobie.
Kiedy dokładność jest kluczowa, a kiedy nie warto gonić setnych milimetra
Najlepszym sposobem ustalenia wymaganej dokładności jest przeanalizowanie skutku błędu.
Obszary o najwyższym priorytecie
Hamulce. Grubość tarczy i okładzin, prawidłowe osadzenie koła, stan tarczy, centrowanie zacisku oraz mocowanie elementów należy traktować jako parametry bezpieczeństwa. Granice zużycia producenta są wartościami typu „pass/fail”, a nie sugestią.
Układ kierowniczy i stery. Luz, blokowanie sterów, źle osadzone łożyska lub niewłaściwie przygotowana główka ramy bezpośrednio wpływają na sterowanie.
Mocowanie koła i haki ramy/widelca. Park Tool wskazuje, że nierównoległe haki mogą wyginać oś, a wystająca poza powierzchnię haka oś QR może uniemożliwić prawidłowe zaciśnięcie koła. To parametry, przy których nie warto stosować zasady „jeszcze jeździ”.
Rama i widelec po uderzeniu. Duża niesymetria, pęknięcia, fałdy lub odkształcenie materiału wymagają innego podejścia niż kosmetyczny błąd geometrii. Park Tool ostrzega przed prostowaniem materiałów, których nie należy ustawiać na zimno, szczególnie aluminium i kompozytów, oraz zaleca konsultację z producentem.
Korby, pedały i elementy napędu e-bike. W takich miejscach dokładne pasowanie i prawidłowy moment montażowy decydują o przenoszeniu dużych, cyklicznych obciążeń. Przykładowo instrukcja Shimano E5000 podaje zarówno minimalny odstęp 0,2 mm, jak i 35 Nm dla określonego montażu korby.
Gdzie perfekcja ma małą wartość praktyczną
Najbardziej pouczający przykład daje sama rama. Park Tool stwierdza, że rama nie musi być perfekcyjnie wyrównana, aby dobrze działała, a kontrolę geometrii należy wiązać z objawami, takimi jak problemy z prowadzeniem, linią łańcucha albo montażem koła.
| Z wyjątkiem ram full suspension. Wszelkie odstępstwa od normy będą powodować, szybsze zużywanie się łożysk a co gorsza najdroższa część damper może ulec uszkodzeniu. Serwis dampera +50%. |
Podobnie nie ma technicznego uzasadnienia dla:
| Sytuacja | Rozsądna praktyka |
|---|---|
| obręcz ma 0,3 mm bicia bocznego przy zaleceniu warsztatowym ≤0,5 mm i poprawnych napięciach | nie pogarszać napięcia szprych tylko po to, aby zobaczyć „0,00” na czujniku; Park Tool ocenia kilka parametrów koła równocześnie |
| przerzutka ma wymagany przez producenta odstęp mieszczący się w zakresie 1–3 mm | nie ma potrzeby trafienia w matematyczny środek tolerancji; konieczny jest test działania |
| rama ma niewielką asymetrię, ale koła są prawidłowo ustawione, rower prowadzi się poprawnie i producent nie wymaga korekty | nie prostować jej tylko w celu uzyskania idealnego wskazania |
| owijki, uchwyty akcesoriów lub elementy kosmetyczne różnią się ułamkiem milimetra | dokładność geometryczna ma niewielkie znaczenie, o ile nie wpływa na mocowanie, ergonomię ani prześwit elementów ruchomych |
| przewód lub pancerz jest o kilka milimetrów dłuższy od „idealnego” | ważniejsze są prawidłowy przebieg, brak naprężenia i brak zakłócenia ruchu kierownicy niż sam wymiar długości |
Właściwe pytanie nie brzmi zatem „ile setnych milimetra potrafimy osiągnąć?”, lecz „jak mała musi być odchyłka, aby system niezawodnie realizował swoją funkcję?”
Typowe awarie wynikające z nieprawidłowych tolerancji
| Objaw w serwisie | Możliwy błąd tolerancji/geometrii | Mechanizm awarii | Co zweryfikować |
|---|---|---|---|
| przerzutka działa na małych koronkach, ale źle na dużych | przekrzywiony hak | błąd kąta narasta wzdłuż kasety | ten sam punkt obręczy w czterech położeniach; ja zalecam <2 mm różnicy |
| tarcza po regulacji znów ociera | luz piasty, nie bicie tarczy | płaszczyzna tarczy zmienia się razem z kołem | najpierw luz piasty i osadzenie koła, dopiero potem tarcza |
| świeżo wymieniony suport szybko zaczyna pracować szorstko | niewłaściwie przygotowana / przekoszona mufa | łożyska pracują pod dodatkowym obciążeniem bocznym | stan gniazd, powierzchni, osiowość i montaż; SRAM zaleca prawidłowe przygotowanie i planowanie ramy w razie potrzeby |
| stery bez luzu, ale kierownica nie obraca się swobodnie | nadmierne napięcie wstępne lub złe powierzchnie oporowe | łożyska są ściskane lub pracują pod kątem | preload, powierzchnie główki i bieżni |
| koło jest „idealnie proste”, ale szprychy szybko się luzują | centrowanie wykonano kosztem rozkładu napięć | geometria koła uzyskana bez zachowania właściwego napięcia | tensometr i porównanie napięć, stan obręczy |
| przednia przerzutka ociera lub źle wrzuca dużą tarczę | niewłaściwa wysokość lub kąt | prowadnica nie przechodzi przez zaprojektowaną trajektorię | dla odpowiedniego modelu Shimano m.in. 1-3 mm i położenie płyty wg instrukcji |
| po skręceniu QR koło obraca się gorzej | łożyska piasty ustawiono „bez luzu” poza rowerem | zacisk dodatkowo ściska elastyczną oś | wyregulować zgodnie z procedurą dla zamontowanego koła |
| koło nie jest bezpiecznie zaciskane mimo mocnego QR | koniec osi wystaje poza hak | zacisk opiera się o oś zamiast prawidłowo ściskać haki | długość i wycentrowanie osi; Park Tool traktuje to jako stan niebezpieczny |
Narzędzia pomiarowe i metody kontroli
Największym błędem metrologicznym w małym warsztacie nie jest brak drogiego przyrządu, lecz używanie niewłaściwego przyrządu do pytania, na które chcemy odpowiedzieć. Suwmiarka jest świetna do szerokości mufy, ale słaba do wykrywania bicia na poziomie setnych milimetra. Czujnik zegarowy świetnie mierzy zmianę położenia, ale sam nie mówi, czy tarcza jest wystarczająco gruba.
Mitutoyo podaje dla współczesnych suwmiarkach cyfrowych typową rozdzielczość 0,01 mm, a dla mikrometrów cyfrowych dostępne są rozdzielczości 0,001 mm; przykładowe mikrometry 0–25 mm producenta osiągają dokładność rzędu ±1–2 µm zależnie od modelu. Wskaźniki zegarowe/cyfrowe dostępne są m.in. z rozdzielczością 0,01 lub 0,001 mm. Są to parametry konkretnych przyrządów, nie gwarancja, że każdy egzemplarz dowolnej marki osiąga takie wyniki.
Narzędzia pomiarowe w serwisie rowerowym
| Narzędzie | Typowa rozdzielczość / zdolność | Do czego używać | Przykład rowerowy | Najczęstszy błąd |
|---|---|---|---|---|
| Suwmiarka cyfrowa | często 0,01 mm; rzeczywista dokładność zależy od modelu | długość, średnica, szerokość, głębokość | szerokość mufy, średnica osi, szerokość piasty OLD, orientacyjna grubość części | traktowanie 0,01 mm na wyświetlaczu jako dokładności ±0,01 mm; rozdzielczość ≠ dokładność |
| Mikrometr zewnętrzny | dostępne 0,001 mm; przykładowe dokładności ±1–2 µm | precyzyjna grubość/średnica | grubość tarczy, średnica osi, tulei, czopa | pomiar na rancie niewytartej części zamiast toru roboczego; zmienna siła docisku |
| Szczelinomierz | zależna od zestawu; każda blaszka ma określoną grubość | małe prześwity | odstęp korby, zacisku, powierzchni kontrolnych | wciskanie blaszki na siłę i odkształcanie elementu |
| Czujnik zegarowy | powszechne 0,01 mm, dostępne także 0,001 mm | bicie i przemieszczenie | tarcza, obręcz, oś, piasta, powierzchnia mocowania | niestabilna podstawa lub przesuwanie końcówki po nierównej powierzchni |
| Stojak do centrowania koła | rozdzielczość zależy od ramion/wskaźnika; wystarczająca do kontroli 0,5/1 mm | bicie boczne i promieniowe | obręcz | nieuwzględnienie bicia na boki i napięcia szprych |
| Park Tool WAG-5 Przymiar do dish koła | pomiar porównawczy | położenie obręczy względem płaszczyzny środkowej piasty | koło tylne z asymetrycznym kołnierzem | „centrowanie” obręczy względem stojaka zamiast względem piasty |
| Tensometr szprych | zwykle wartość ugięcia przeliczana tabelą producenta; nie należy traktować jej jak bezpośredniego pomiaru mm | napięcie szprych | kontrola po centrowaniu | porównywanie surowych odczytów różnych średnic/materiałów szprych bez konwersji |
| Narzędzie do geometrii haka przerzutki | kryterium warsztatowe: <3 mm przy obręczy | kąt haka | 10/11/12-rzędowe układy przerzutek | używanie różnych punktów krzywej obręczy jako referencji |
| FFG – przyrząd do haków ramy/widelca | Park Tool: błędy powierzchni kontrolnych do ok. 0,5 mm | równoległość i wzajemne położenie haków | klasyczne haki osi | próba prostowania konstrukcji, której producent nie dopuszcza do prostowania |
| Narzędzia do planowania/rozwiercania główki | wymiar zależny od standardu | przygotowanie powierzchni i gniazd | stery EC/ZS | użycie rozmiaru frezu jako „uniwersalnej tolerancji” zamiast jako narzędzia danego standardu |
| Narzędzia do planowania mufy suportu | narzędzie obróbkowe, nie klasyczny miernik | uzyskanie prawidłowych powierzchni oporowych | BSA / wybrane systemy | obrabianie ramy bez potwierdzenia, że producent dopuszcza taki proces |
| Klucze do stożków piasty | nie są przyrządem pomiarowym | ustawienie luzu | piasty cup-and-cone | ocenianie luzu wyłącznie poza rowerem w systemie QR |
| Klucz dynamometryczny | dokładność zależna od modelu i kalibracji | kontrola procesu montażowego | zaciski, suport, korby, hamulce | traktowanie wartości momentu jako substytutu kontroli gwintu, powierzchni i procedury |
Rozdzielczość nie jest dokładnością
To niezwykle ważna zasada.
Suwmiarka pokazująca:
23,47 mm
nie oznacza automatycznie:
23,470 ± 0,010 mm.
Wyświetlacz może mieć rozdzielczość 0,01 mm, podczas gdy dokładność całego przyrządu będzie gorsza i zależy od modelu, długości pomiaru, czystości szczęk, nacisku, temperatury, zużycia i kalibracji. Mitutoyo wyraźnie oddziela w specyfikacjach „resolution” od „accuracy”.
Dlatego przy granicy bezpieczeństwa rozsądna polityka warsztatowa powinna być konserwatywna. Jeżeli producent Shimano mówi „nie używać przy ≤1,5 mm”, a mechanik otrzymuje kilka wyników oscylujących wokół 1,50 mm, część nie powinna dostać „bonusu za błąd pomiaru”. Należy sprawdzić ją lepszym przyrządem, zmierzyć w kilku punktach toru roboczego, a przy braku możliwości wiarygodnego wykazania grubości powyżej limitu potraktować jako graniczną. Wynika to z połączenia wymogu producenta z podstawową zasadą, że rozdzielczość i dokładność pomiaru nie są tym samym.
Minimalna procedura sprawdzenia narzędzia przed pomiarem
Przed pomiarem krytycznej wartości należy oczyścić powierzchnie pomiarowe, sprawdzić zero, wykonać pomiar elementu referencyjnego, jeśli jest dostępny, oraz powtórzyć odczyt co najmniej w kilku punktach części. Dla mikrometru ważna jest powtarzalna siła pomiarowa; profesjonalne modele stosują mechanizmy stałej siły właśnie po to, aby ograniczać błąd operatora.
W warsztacie warto również rozróżnić trzy poziomy kontroli:
sprawdzenie zera → sprawdzenie wzorcem → okresowa kalibracja.
Pierwsze dwie czynności można wykonywać regularnie w warsztacie. Kalibracja z udokumentowaną niepewnością jest osobnym procesem metrologicznym i powinna być stosowana tam, gdzie wymaga tego system jakości lub ryzyko wykonywanych pomiarów.
Procedura warsztatowa i kontrola jakości
Najważniejszą zmianą organizacyjną nie jest zakup mikrometru za kilka tysięcy złotych, lecz wprowadzenie stałej kolejności diagnozy. W ten sposób nie prostuje się tarczy z powodu luźnej piasty, nie reguluje przerzutki przy krzywym haku i nie wymienia kolejnego suportu bez sprawdzenia ramy.
Proponowany proces decyzyjny
Żeby Wam mózgu nie rozwaliło, na końcu zielona tabelka dobrze podsumowuje temat 🙂
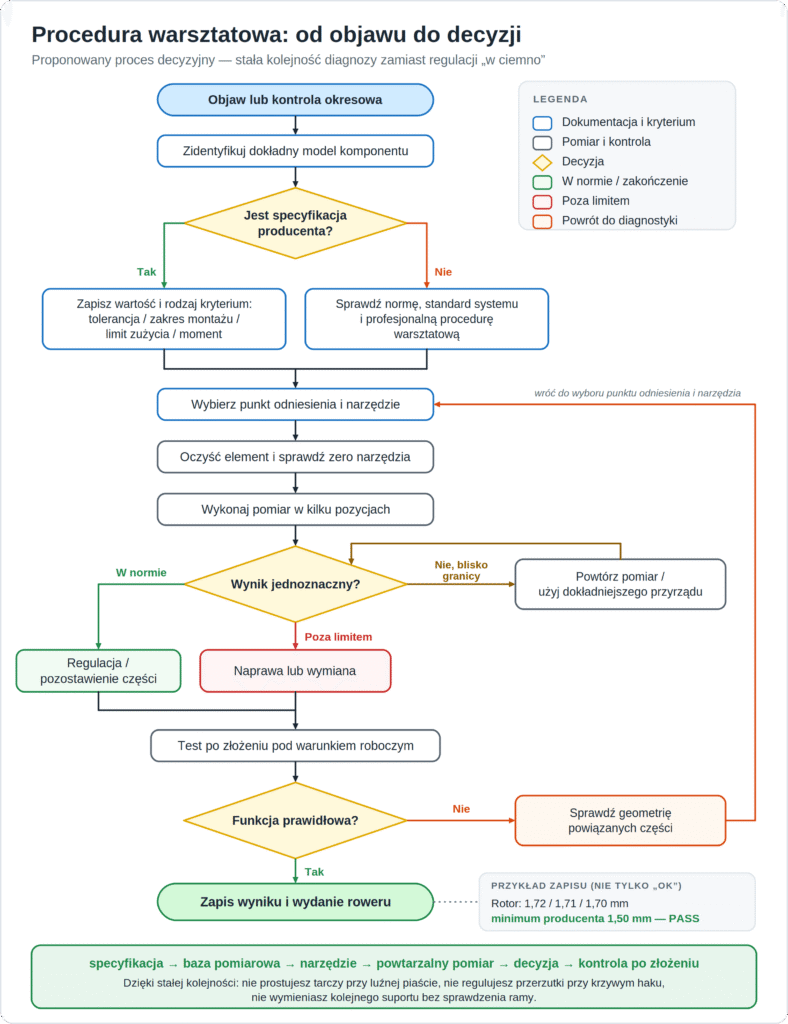
Proces wynika z praktyki widocznej w instrukcjach producentów: Park Tool przy ocierającej tarczy każe brać pod uwagę osadzenie koła, luz piasty, stan tłoczków i mocowania zacisku, a Shimano czy SRAM przy napędach określa kolejność regulacji, linie łańcucha, Q Factor, położenie elementów względem siebie, itd.
Jak zbudować dobrą kulturę dokładności w warsztacie
Dojrzały warsztat nie powinien mieć jednej „tolerancji warsztatowej”, lecz hierarchię źródeł i decyzji.
| Priorytet | Źródło wartości | Przykład | Jak stosować |
|---|---|---|---|
| Najwyższy | instrukcja producenta dokładnego komponentu | Shimano: tarcza >1,5 mm; SRAM: różne minima zależnie od tarczy | stosować bez zastępowania wartością ogólną |
| Wysoki | dokumentacja systemu/standardu ramy, suportu, sterów | wymagania przygotowania mufy SRAM | używać przy montażu i diagnozie interfejsów |
| Wysoki | normy bezpieczeństwa | ISO 4210 | traktować jako ramy projektowania/testowania, nie jako katalog tolerancji warsztatu |
| Pomocniczy | profesjonalna procedura narzędziowa | Park Tool: koło 0,5/1 mm, hak przerzutki <3 mm, FFG ≤0,5 mm | bardzo dobre kryterium, gdy OEM nie podaje własnej wartości |
| Wewnętrzny standard jakości | własny limit warsztatu, oparty na doświadczeniu | np. cel centrowania koła ciaśniejszy niż ogólne 0,5 mm | może być ostrzejszy, ale nie powinien legalizować stanu poza limitem producenta |
Warto zapisywać wyniki, a nie tylko „OK”
W realnym świecie, nie jesteście w stanie tak dokładnie zrobić sprawozdania z każdego serwisu. W sezonie kiedy klienci naciskają na szybką realizację a szef pogania i do tego stres, nie jesteście wstanie wszystko ładnie opisać. Mimo wszystko zachęcam do robienia wszystkich pomiarów i opisywaniu zleceń 🙂 Większość tego nie przeczyta, ale wystarczy jeden klient, który zwróci na to uwagę i wizerunkowo jesteście wyżej. Dzięki temu też sami uczymy się norm, standardów.
W krytycznych punktach zamiast wpisu:
hamulce sprawdzone
znacznie użyteczniejszy jest zapis:
Tarcza hamulcowa: 1,72 / 1,71 / 1,70 mm – minimum producenta 1,50 mm – ok.
Albo:
Hak przerzutki tył: 1,5 mm / 2,0 mm / 1,0 mm / 1,5 mm względem tego samego punktu obręczy – w kryterium S <3 mm – ok.
Taki zapis oddziela obserwację od decyzji i podczas kolejnego serwisu pokazuje trend zużycia. Wartość 1,70 mm tarczy sama w sobie nie mówi jeszcze, czy jest dobra – dopiero zestawienie jej z limitem właściwego producenta daje odpowiedź. Shimano i SRAM są tu dobrym przykładem, bo używają różnych minimalnych grubości dla różnych tarcz.
Dokładność nie zastępuje diagnozy
Czujnik zegarowy o rozdzielczości 0,001 mm nie pomoże, jeżeli baza pomiarowa jest luźna. Mikrometr nie rozwiąże problemu, jeżeli mierzymy niewytarty rant zamiast powierzchni roboczej. Idealnie ustawiony zacisk nie przestanie ocierać, jeżeli tarcza przesuwa się razem z luźną piastą. Park Tool właśnie dlatego w procedurze regulacji hamulca każe sprawdzać cały łańcuch zależności: koło, piastę, tarczę, tłoczki, zacisk i powierzchnie mocowania.
Najlepszą definicją dokładnego mechanika nie jest więc osoba uzyskująca najmniejsze wskazanie, lecz taka, która wie, co wskazanie oznacza.
Dokładność nie usprawiedliwia niebezpiecznej naprawy
Bardzo istotny jest przykład ram. Przyrząd może bardzo dokładnie wykazać, że tylna część ramy jest odchylona, ale z tego nie wynika jeszcze, że należy ją dogiąć. Park Tool wprost ostrzega, że niektóre materiały i konstrukcje nie powinny być prostowane na zimno: w przypadku aluminium margines między trwałym odkształceniem a uszkodzeniem może być mały, a karbon nie zachowuje się jak plastycznie odkształcalna stal. Wątpliwości należy konsultować z producentem a praktycznie dilerem marki.
To samo dotyczy haków, narzędzia pozwolą zmierzyć bardzo niewielką różnicę, ale część haków, widelców amortyzowanych, ram tytanowych i konstrukcji kompozytowych może nie nadawać się do korekcji przez gięcie. Myślę, że na pewno nie nadaje się 😉
Wnioski dla mechanika i użytkownika roweru
„Tolerancja warsztatowa” w rowerze nie powinna być rozumiana jako przyzwolenie na niedokładność. Powinna być rozumiana jako świadomie ustalony zakres, w którym część i cały układ nadal wykonują swoją funkcję bezpiecznie, trwałe i zgodnie z wymaganiami producenta.
Najlepsze procedury serwisowe pokazują, że wymagana dokładność jest bardzo nierównomierna. W jednym miejscu 0,5 mm jest wartością akceptowalną – mechanik używa jej jako orientacyjnego limitu bicia bocznego obręczy. W innym 0,5 mm jest wręcz granicą zużycia – Shimano stosuje taką wartość dla klocków w przytoczonej dokumentacji. Dla haka przerzutki Park Tool posługuje się różnicą poniżej około 3 mm mierzoną przy obręczy. Z kolei dla geometrii mufy suportu, bicia osi pedału czy uniwersalnego luzu sterów jednej wartości obowiązującej wszystkie rowery po prostu nie można uczciwie podać.
Najbardziej profesjonalnym zachowaniem mechanika jest więc czasem powiedzenie:
Tolerancja uniwersalna: nieokreślona. Sprawdzamy wartość producenta tego konkretnego systemu.
To znacznie lepsze niż stworzenie pozornie fachowej liczby.
Warto również pamiętać o odwrotnej pułapce. Park Tool podkreśla, że niewielkie niedoskonałości ramy nie zawsze wymagają naprawy; jeśli rower nie wykazuje problemów z prowadzeniem, linią napędu ani montażem koła, „poprawianie” konstrukcji dla samego idealnego wyniku może nie mieć uzasadnienia.
Dlatego dobra praktyka warsztatowa sprowadza się do prostego ciągu:
specyfikacja → właściwa baza pomiarowa → odpowiednie narzędzie → powtarzalny pomiar → decyzja → kontrola funkcjonalna po złożeniu.
W przypadku części bezpieczeństwa, takich jak hamulce, mocowanie koła, stery czy uszkodzona rama, przekroczenie granicy oznacza naprawę lub wymianę, nie negocjację. Przy elementach wpływających przede wszystkim na kulturę pracy – kole, haku przerzutki, łożyskach, supporcie – trzeba znaleźć kompromis między dokładnością, właściwym napięciem i geometrią całego zespołu. A przy elementach kosmetycznych warto pamiętać, że nie każda setna milimetra ma funkcjonalną wartość.
Najważniejszym narzędziem w kontroli tolerancji nie jest więc mikrometr ani czujnik zegarowy. Jest nim umiejętność określenia, jaka dokładność jest rzeczywiście potrzebna, w jaki sposób ją zmierzyć i jakie konsekwencje ma przekroczenie granicy. To właśnie odróżnia „ustawienie roweru, żeby jakoś działał” od świadomego serwisowania opartego na metrologii, dokumentacji technicznej i kontroli jakości. I tą oto sentencją zakończę nieco przydługi tekst o tolerancji warsztatowej.
Źródła
www.iso.org
www.parktool.com/en-int/blog/repair-help
www.sram.com/en/service
si.shimano.com/pl/
Wiele rozmów z doświadczonymi nie tylko mechanikami rowerowymi.

Mechanik rowerowy z racingowym zacięciem. Specjalizuje się w serwisowaniu amortyzacji i damperów i ogólnym przygotowaniem roweru do zawodów. Posiadacz 3 typów rowerów, psa Felka i 2 królików 😉
Dodaj komentarz